行业资讯
news
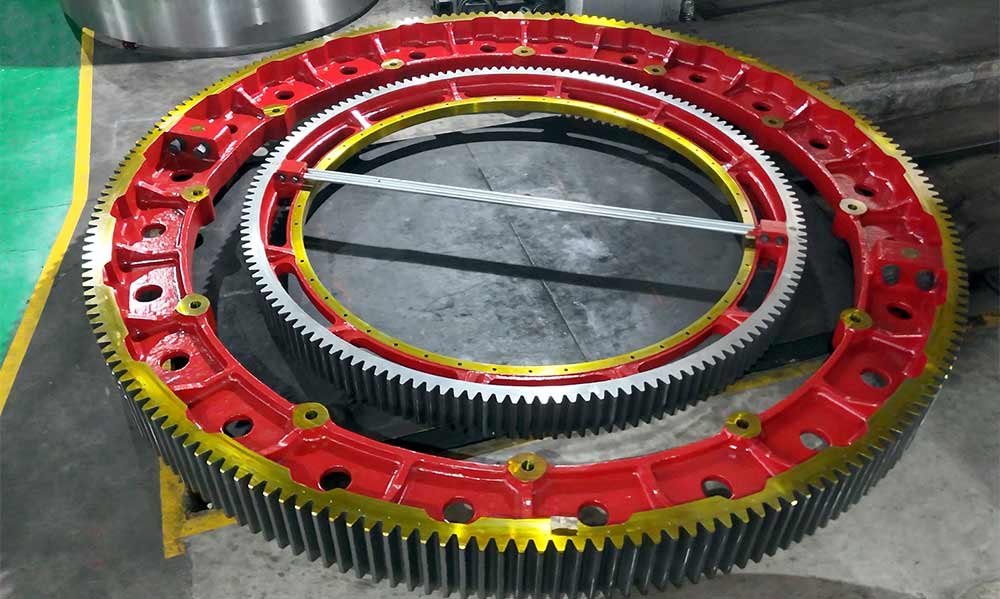
采购回转窑、球磨机大齿轮,看似只是按图加工。但经历过非标定制便知:同一张图纸发给不同铸钢厂家,报价可相差数十万,交期差距长达两三月。并非漫天要价,是非标定制从图纸评审开始,本就没有标准答案。
非标定制的“难”,从图纸技术评审就开始了。 客户一般仅提供齿形参数与安装尺寸,而铸造工艺、冒口、冷铁、浇注系统,都需要厂家凭经验研判。水泥回转窑、矿山球磨机齿轮材质要求截然不同:回转窑大齿轮长期承受高温疲劳,优先选用 ZG35CrMo、ZG42CrMo 低合金铸钢;矿山磨机侧重抗冲击韧性,可选 ZG35CrMnSi。材质选型不当,齿面磨损会成倍加剧。图纸评审阶段需吃透设备工况、载荷、启停频次,方能匹配合适材质方案。
铸造环节是硬核技术难点。齿轮补缩需求大,需设置大型冒口补偿凝固收缩,冒口重量有时超铸件总重 40%。即便如此,开齿后齿面仍易出现显微疏松缺陷,因此浇注前需借助 CAE 模拟软件,反复预判缩孔、缩松位置。
热处理环节的难度更隐蔽,但风险更大。 大齿轮淬火时,壁厚不均导致冷却速度难以均匀控制,冷却太快容易开裂,太慢又达不到硬度要求。具体怎么做,全靠厂家在长期实践中积累——做过的规格越多,工艺窗口就越准。
再说检测。 大型铸钢齿轮的验收标准很清晰:UT(超声波探伤)查内部缩孔、夹杂,MT(磁粉探伤)查表面裂纹。一、二级探伤意味着什么?意味着从冶炼到浇注的全流程都不能有侥幸心理。
这些难点叠加在一起,后指向同一个判断:非标定制的核心不是设备有多大,而是铸钢件厂家愿不愿意在看不见的环节上投入。
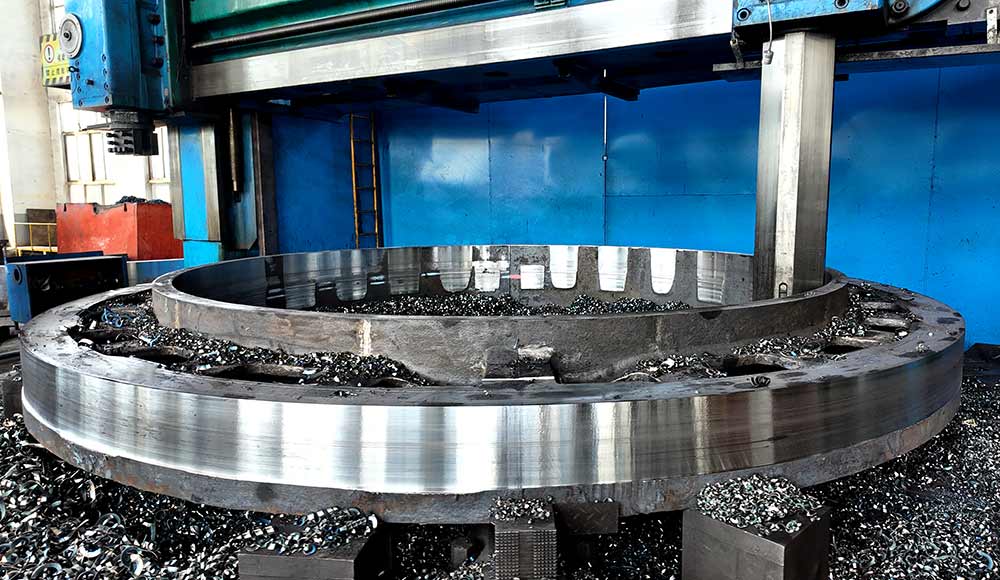
有的报价低,不是技术更好,而是在工艺验证、热处理参数优化、检测覆盖面上做了减法。矿山磨机铸钢大齿轮的断齿事故,原因分析下来往往是两条:结合面间隙过大导致局部弯曲应力超标,以及铸造疏松缺陷降低了疲劳寿命。前者是安装问题,后者是铸造质量问题。铸造质量问题,就是厂家在“难”字面前选择了省事。
所以选非标定制的铸钢件大齿轮供应商,建议重点看四件事。
一看有没有做过类似规格和工况的案例。φ6米以上、单重20吨以上的大齿轮,和φ3米的产品完全是两个技术层级,前者对冶炼能力、热处理炉尺寸、加工设备都有硬性要求。
二看检测报告是否齐全可追溯。每件齿轮的UT/MT报告、材质化验报告、热处理曲线记录,这些不是走流程的文件,是出现争议时的依据。
三看厂家是铸造加工一体化,还是只做毛坯转手外协。全链条自产的厂家,工艺参数在自己手里控制,出现异常能追溯原因;转手外协的,出了问题往往连问题出在哪道工序都说不清。
四看热处理工艺方案。问一个具体的问题:你们的ZG42CrMo大齿轮淬火冷却方式是什么?能清楚回答“水-空气间歇式冷却、分阶段控温”的,基本是真做过;含糊其辞的,大概率是外协热处理。
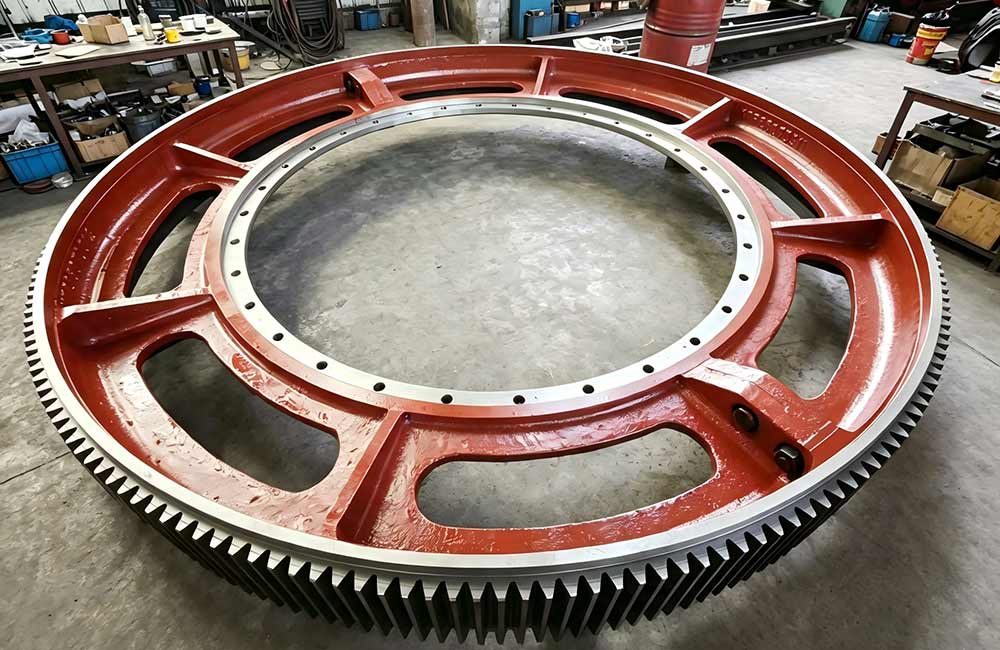
大齿轮的定制,图纸上的尺寸是看得见的,但材质内部是否致密、热处理是否到位、探伤是否真的一级合格——这些看不见的地方,才决定了这件产品装到设备上之后能安稳转多少年。非标定制的“难”是客观存在的,铸钢件厂家在“难”上投入多少,“责任”就落在哪里。
返回顶部
扫一扫 关注我们